En
Duvar kalınlığı, bir ekstrüzyon hattının kontrol etmesi gereken ilk sayıdır ve aynı zamanda operatörler çekme hızını, vida hızını veya kafa sıcaklığını elle ayarladığında değişen ilk parametredir. 1,0 mm yalıtım duvarına sahip 600 V'luk bir kabloda, 0,05 mm'lik bir eksantriklik, minimum duvarı 0,85 mm'ye kadar kesebilir. Ortalama kalınlık doğru görünse bile bu, rutin bir AC dayanım testinde başarısız olmak için yeterlidir. Elektrikli bileşenler için ekstrüzyon prosesi otomasyonunun karşılığını aldığı yer burasıdır.
Otomasyon, kararı operatörün elinden kapalı döngü kontrol cihazına taşır. Hat çalışmaya başladıktan sonra sistem, ölçülen çap ve kapasitansın dar bir aralık içinde kalması için vida hızını, çekme hızını ve çapraz kafa basıncını sürekli olarak ayarlar. Sonuç, dielektrik testini daha güvenilir bir şekilde geçen bir ürün ve manuel olarak ayarlanmış bir hatta kıyasla daha az polimer kullanan bir işlemdir.
Kablo Ekstrüzyon Hattında Otomasyon Aslında Neyi Kontrol Ediyor?
Ekstrüzyon otomasyonunu basitçe elektrik panosuna bir PLC eklemek olarak düşünmek kolaydır. Uygulamada, modern bir elektrikli bileşen ekstrüzyon hattı, tek bir ana hız referansı etrafında senkronize olan birkaç bağımsız kontrol döngüsü kullanır.
Sıcaklık ve Eriyik Basıncı
Bir ekstruderin haznesi, her biri kendi termokupluna ve PID kontrolörüne sahip dört ila altı ısıtma bölgesine bölünmüştür. İyi ayarlanmış bir hatta ayar noktasından sapma ±1,5°C dahilinde kalır. Sapma ±5°C'nin üzerine çıktığında, eriyik akışı dış çapta gözle görülür bir değişiklik yaratacak kadar değişir. Otomasyon, bölge sapmalarını küçük tutar ve eriyik viskozitesinin gerçek göstergesi olan basınç basıncını takip eder.
Vida Hızı, Hat Hızı ve Geri Bildirim
Vida eriyik çıkışını sağlar ve çekme ünitesi kablonun doğrusal hızını belirler. Otomatik bir hatta kontrol sistemi, çap geri beslemesinden oranı hesaplar ve önce vida hızını ayarlar, bu sırada çekme özelliği hat hızını sabit tutar. Bu, çap sapması ile düzeltme arasındaki süreyi en aza indirir. Optik çap ölçer ve kapasitans sensörü en yaygın iki geri besleme cihazıdır. Kapasitans sinyali, genleşme oranını tek başına çaptan daha iyi gösterdiği köpüklü PE için özellikle kullanışlıdır.
Birlikte Ekstrüzyon Katman Oranı
Bir kablo iki katmanlı veya üç katmanlı bir yapıya sahip olduğunda, her katmanın kendi ekstrüderi vardır. Arayüzde kuru bir nokta oluşmasını önlemek için katmanlar arasındaki oran sabit tutulmalıdır. Otomasyon, polimer ağırlığını gerçek zamanlı olarak ölçmek için haznelerdeki gravimetrik besleyicileri veya yük hücrelerini kullanarak her bir vidanın hızını ana hat hızına göre kontrol eder.
Elektrikli Ekstrüzyonu Farklı Kılan Malzemeler ve Toleranslar
Bir pencere çerçevesi için plastik profilin ekstrüzyonu ve tel izolasyonun ekstrüzyonu benzer görünmektedir, ancak elektrikli bileşen uygulaması nihai ürüne çok daha katı sınırlar getirmektedir. IEC 60502-1, UL 44 veya GB/T 12706'ya tabi kablolar için minimum yalıtım kalınlığı zorunlu bir denetim öğesidir. Otomatik hatlar, ortalama duvar kalınlığını nominal değere yakın tutar; bu, minimum değeri garanti etmek için daha az polimerin gerekli olduğu anlamına gelir. Uygulamada bu genellikle yalıtım katmanında %3 ila %7 oranında malzeme tasarrufu anlamına gelir.
| Malzeme | Anahtar Dielektrik Gereksinimi | Otomasyon Mücadelesi |
|---|---|---|
| PVC | 70°C'de kararlı izolasyon direnci | Geniş işleme penceresi, ancak bozunma birikmesi zamanla kafa basıncını etkiler |
| XLPE | Çok düşük nem emme ve yüksek kırılma mukavemeti | Çapraz bağlama adımı, hassas erime sıcaklığı ve hat hızı koordinasyonu gerektirir |
| PE Köpük | Yüksek hızlı veri iletimi için düşük dielektrik sabiti | Vakum ve gaz enjeksiyonu hızlı kapasitans bazlı geri bildirime ihtiyaç duyar |
| Silikon Kauçuk | EV ve cihaz kabloları için yüksek sıcaklık dayanımı | Düşük çekme mukavemetine sahip yumuşak eriyik; Çekme gerilimi sıkı bir şekilde kontrol edilmelidir |
| Teflon | Mükemmel dielektrik ve kimyasal direnç | Aşındırıcı çıkış gazları ve yüksek erime viskozitesi, korozyona dayanıklı vida ve kovan tasarımı gerektirir |
Her malzeme otomasyon stratejisini farklı bir yöne doğru itmektedir. PVC ve XLPE için sıcaklık stabilitesi ve hat hızının ayarlanması ana önceliklerdir. Köpüklü PE için kontrol cihazının kapasitans kaymasına birkaç saniye içinde tepki vermesi gerekir. Silikon ve Teflon için viskozite namlu boyunca o kadar çok değişir ki, basınç tarafı ayarı sıcaklık tarafı ayarından daha önemli hale gelir.
Otomatik Ekstrüzyon Hattı Alırken Nelere Dikkat Edilmeli?
Otomatik bir hatta yatırım yapma kararı, kontrol panelinin kozmetik özelliklerine göre değil, hurda ve yeniden işleme maliyetine göre yönlendirilmelidir. Bir hat yılda 1.000 km kablo üretirse ve bunun %2'sini yalıtım duvarı sapması nedeniyle reddederse, kapalı devre kontrolü olan %2'nin modern bir ekstruder yükseltmesinin sermaye maliyetinin büyük bir kısmını karşıladığını iddia etmek.
Bir tedarikçiyi değerlendirirken en çok aşağıdaki noktalar önemlidir.
- Kapalı devre çap kontrolünde en az iki ölçüm ekseni kullanılmalıdır, böylece kablo hareket halindeyken eksantriklik görülebilir.
- PLC, proses değişkenlerini her saniye kaydetmeli ve verileri en az bir üretim vardiyası boyunca saklamalıdır. Bu, kalite sorununun belirli bir hız değişimine kadar izlenmesini mümkün kılar.
- Çapraz kafa ve vida, işlediğiniz polimer ailesiyle eşleşmelidir. PVC köpük için tasarlanmış bir çaprazkafa, XLPE hattı üzerinde düzgün bir yarı iletken katman oluşturmayacaktır.
- Alarm yapısı sürüklenmeye dayalı olmalıdır. Erime basıncının çalışma ortalamasından %8'den fazla sapması durumunda verilecek uyarı, tam kapanmadan önce çaprazkafa hasarını önleyebilir.
Hız aynı zamanda otomasyonun neden pazarlık konusu olamayacağının da bir hatırlatıcısıdır. 200 m/dak hızla kablo her saniyede 3 m'den fazla hareket eder. Kapalı devre bir kontrol cihazı milisaniyeler içinde tepki verirken, bir düğmeye ulaşan operatör birkaç metrelik standart dışı kablonun geçmesine izin verir.
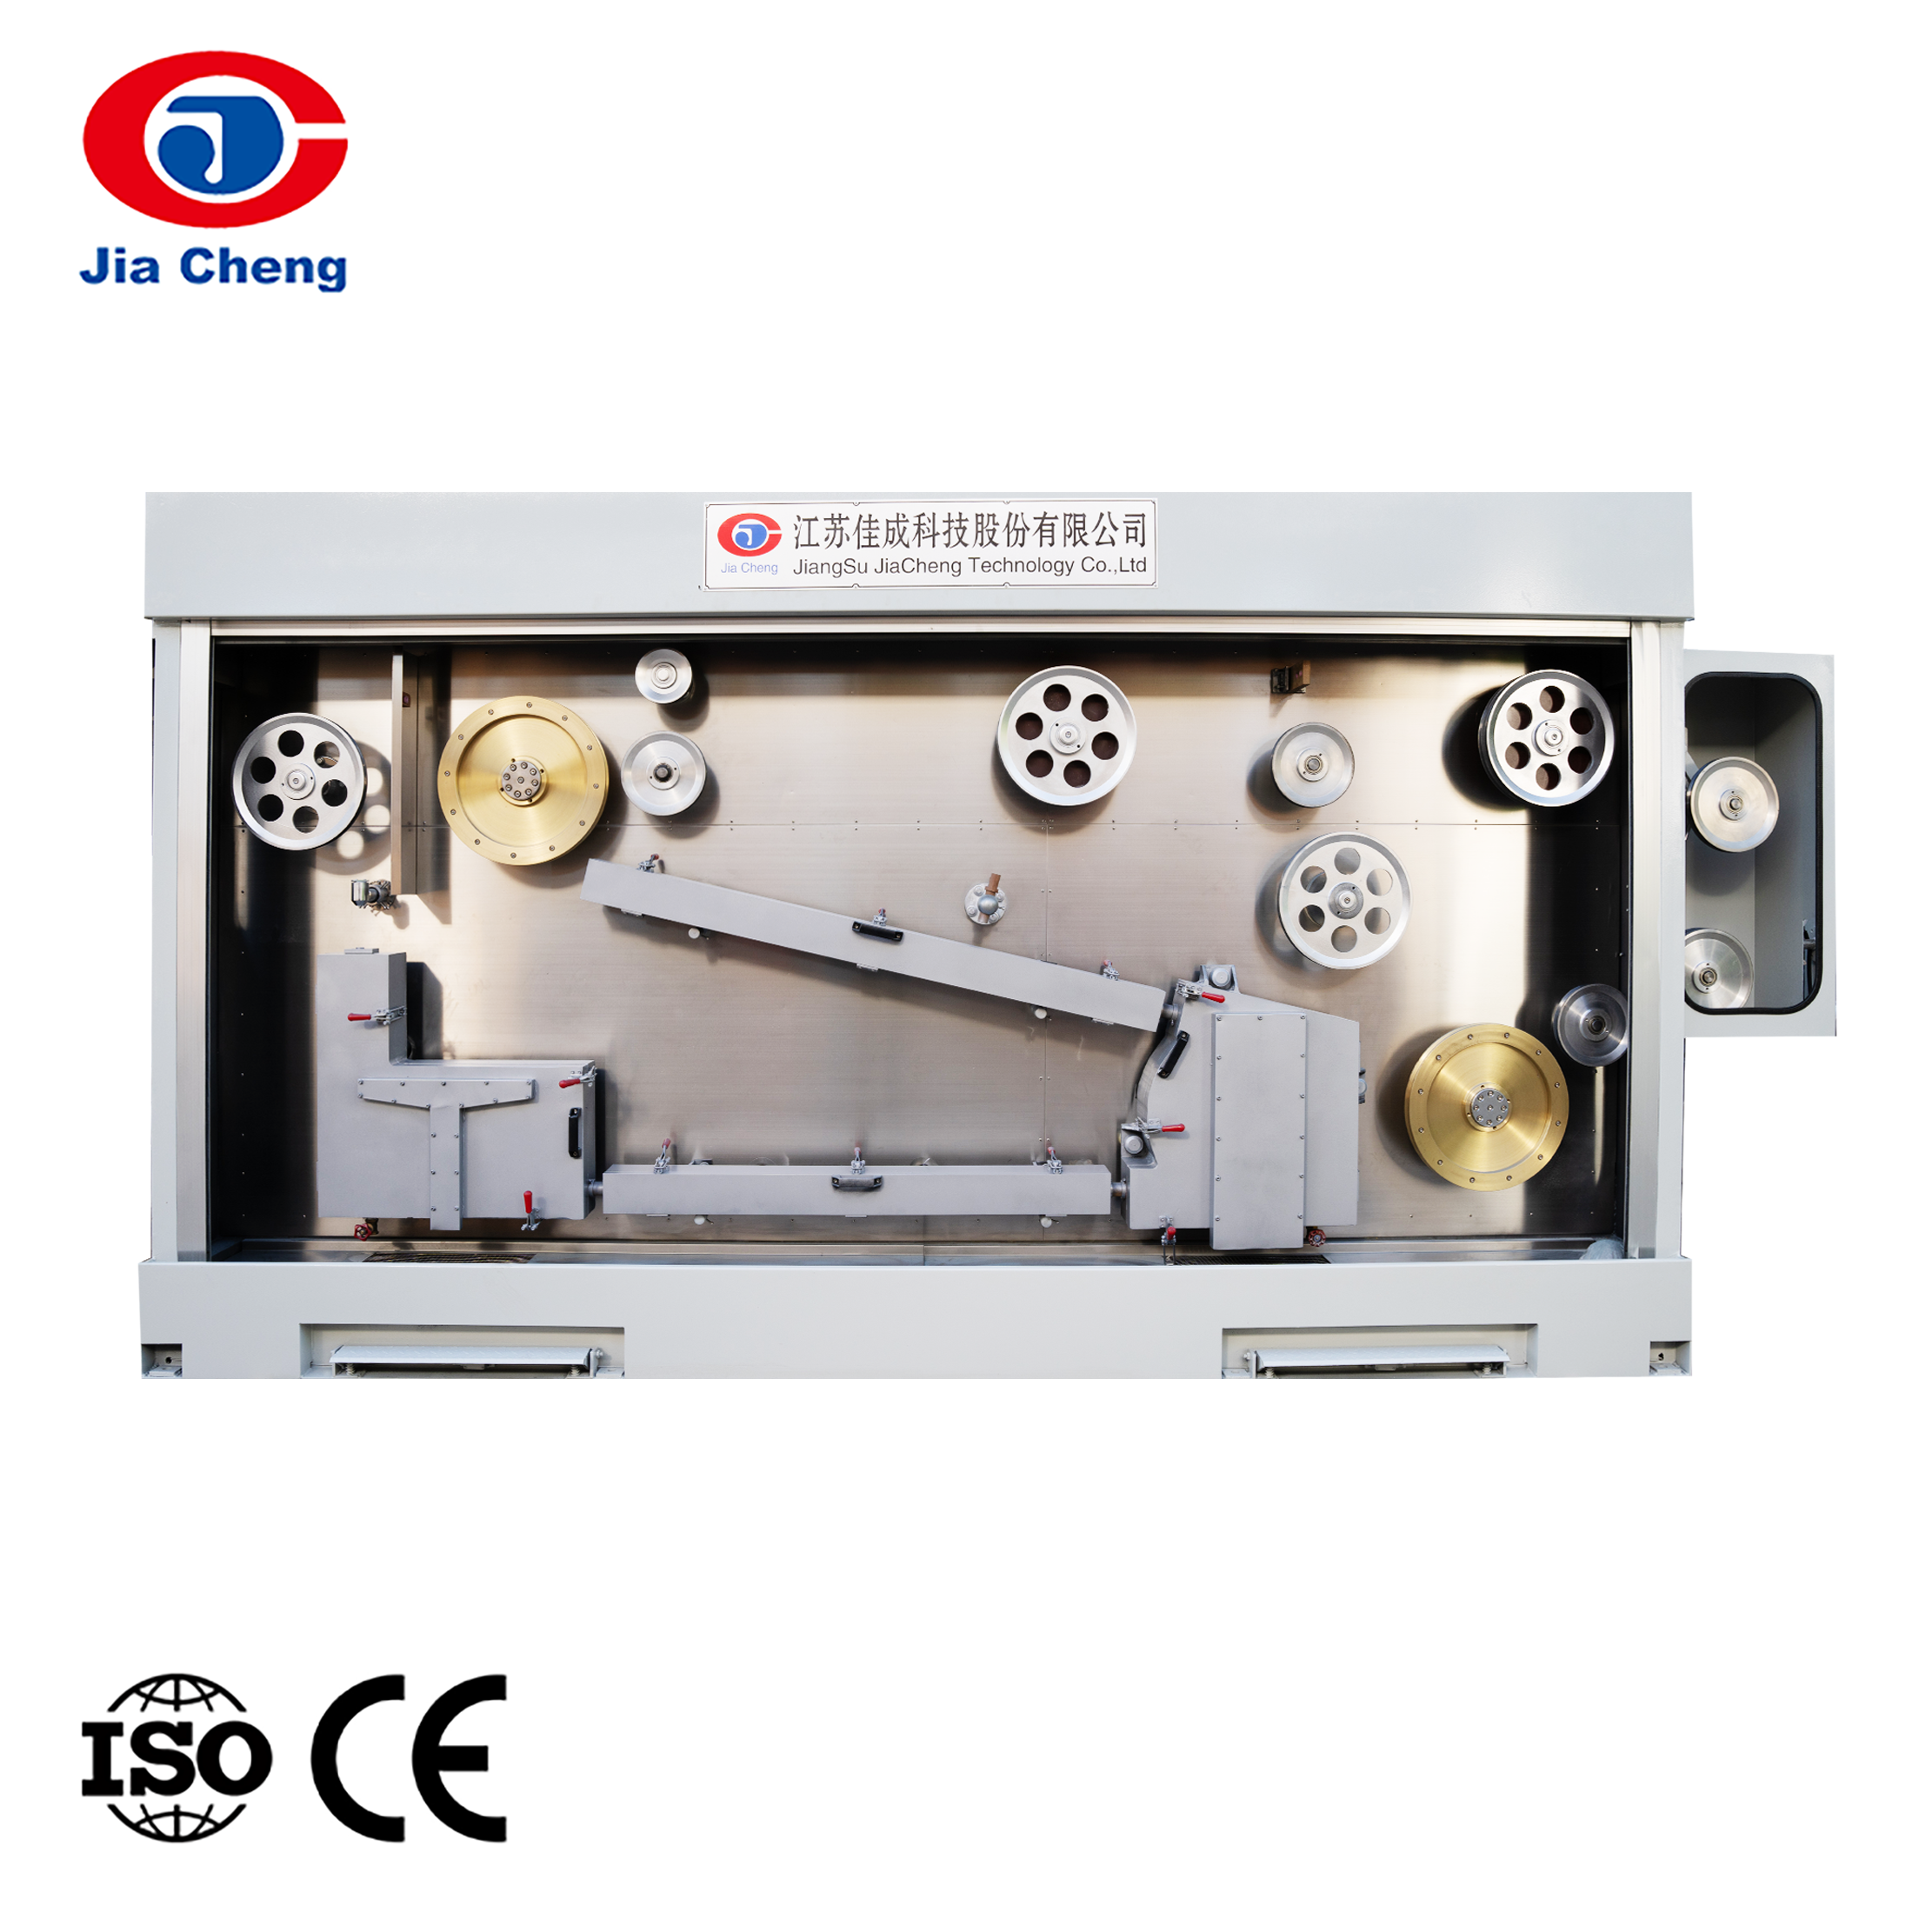
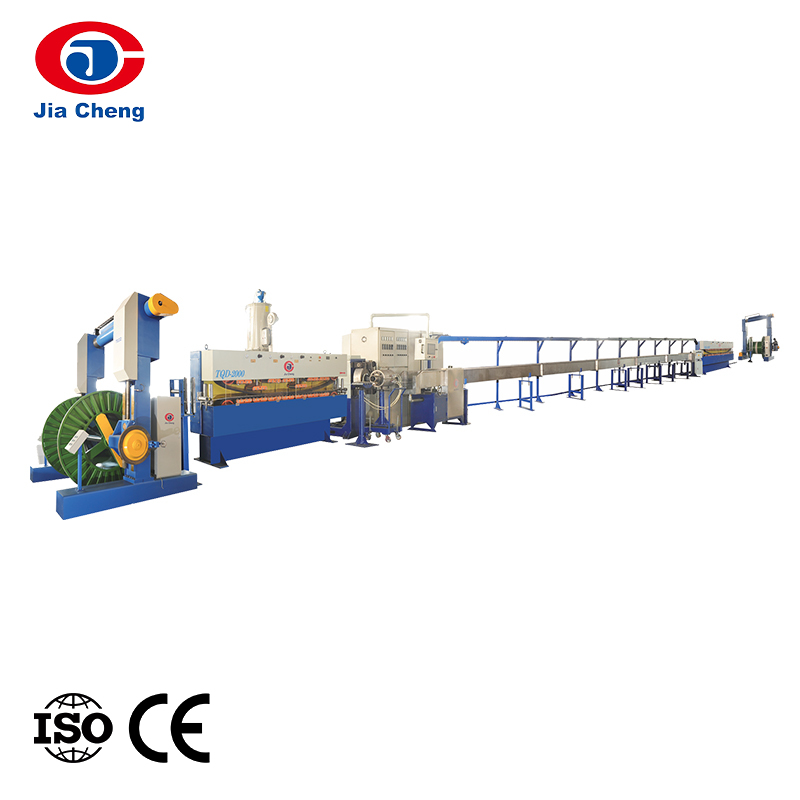
PVC, PE veya XLPE çalıştıran bir birincil yalıtım hattı için, entegre kontrol kabini ve çap geri bildirimine sahip yüksek hızlı bir kablo yalıtım üretim hattı tipik başlangıç noktasıdır.
 Çekirdek Teller için Yüksek Hızlı Tel Yalıtım Üretim Hattı Bu hat, ön ısıtma, ekstrüzyon ve soğutmayı hassas kontrolle birleştirerek PVC, PE veya XLPE damarlı kablolar için eşit yalıtım kalınlığı ve yüksek eş merkezlilik sağlayarak birincil yalıtım görevleri için idealdir. Ürünü Görüntüle →
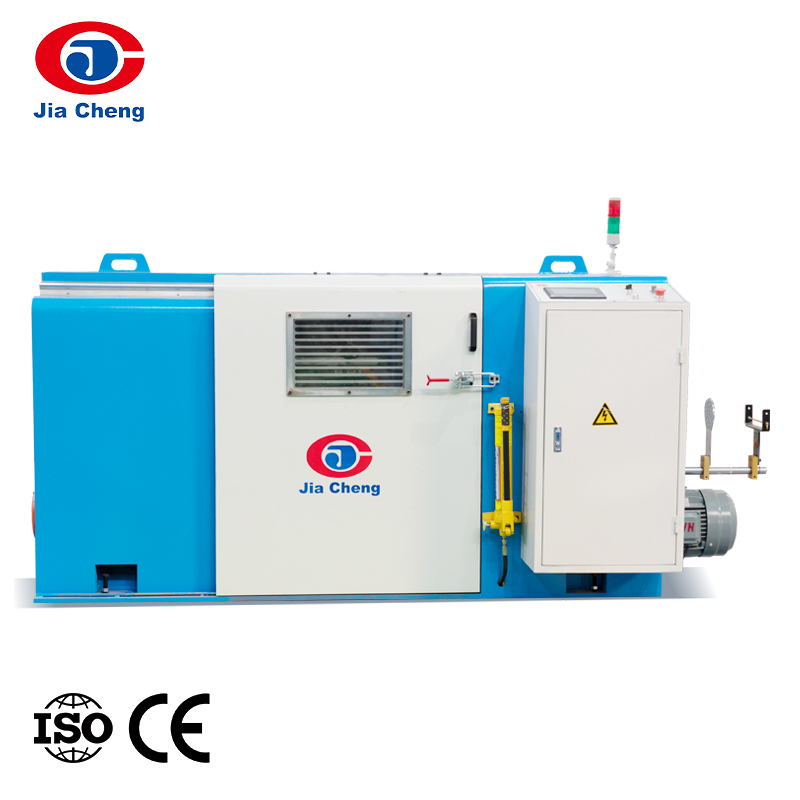
Kablo yapınızda elektriksel olarak farklı katmanlar kullanılıyorsa katman oranı kontrolü belirleyici faktör haline gelir. Çift veya üç katmanlı koekstrüzyon üretim hattı, her ekstruderin bir ana hız referansı etrafında senkronize olmasını sağlar.
 Çift veya Üç Katmanlı Ko-Ekstrüzyon Üretim Hattı Senkronize ekstrüderler ve ana hız referansı ile bu hat, çok katmanlı kablolar için hassas katman oranı kontrolü sağlar; bu, farklı malzemelerin doğrulukla birlikte ekstrüzyona tabi tutulması gerektiğinde gereklidir. Ürünü Görüntüle →
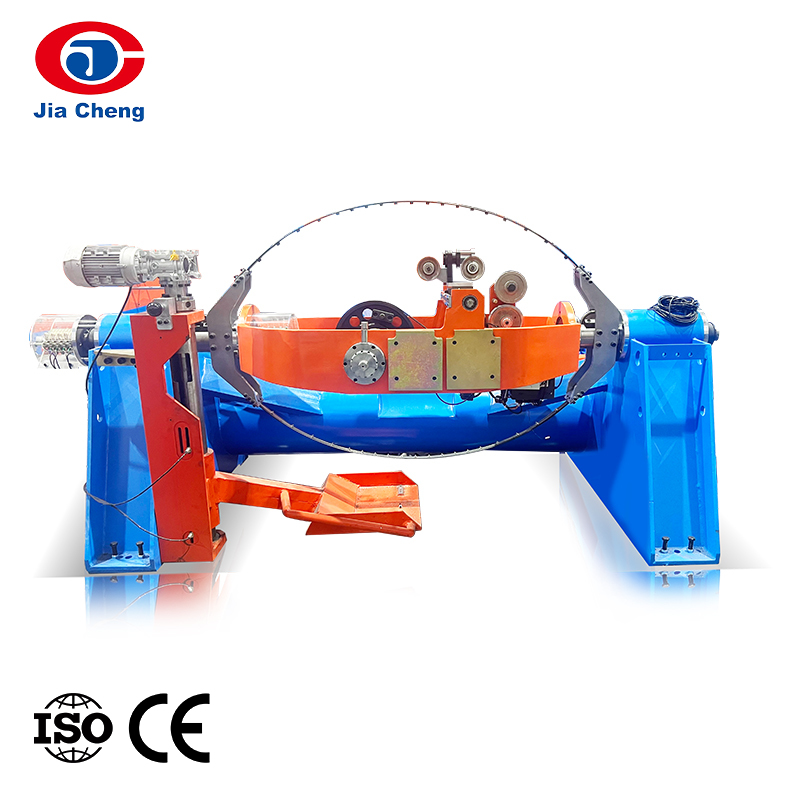
Son kılıf ve ceket ekstrüzyonu için öncelikler değişir. Kılıf ekstrüzyonu genellikle daha kalın ve ağır olduğundan çekme gerilimi kapasiteden daha önemlidir. Düşük sapmalı bir vida ve sağlam bir çekme ünitesi etrafında inşa edilmiş bir kablo kılıfı ekstruder makinesi doğru alettir.
 Ceket Ekstrüzyonu için Kablo Kılıfı Ekstruder Makinesi Düşük sapmalı bir vida ve sağlam bir çekme ünitesiyle üretilen bu makine, daha kalın kılıf malzemelerini işleyerek nihai kablo koruması için tutarlı duvar kalınlığını korur. Ürünü Görüntüle →
Ekstrudere Beslediğiniz İletkenleri Göz Ardı Etmeyin
Ekstrüzyon hattındaki her otomasyon kararı dengesiz bir iletken nedeniyle baltalanabilir. Çaprazkafaya giren bakır telin çapı değişkense veya düzensiz bir uzamaya sahipse, ekstrüzyon kontrol döngüleri ne kadar sıkı ayarlanmış olursa olsun duvar kalınlığı yine de dalgalanacaktır.
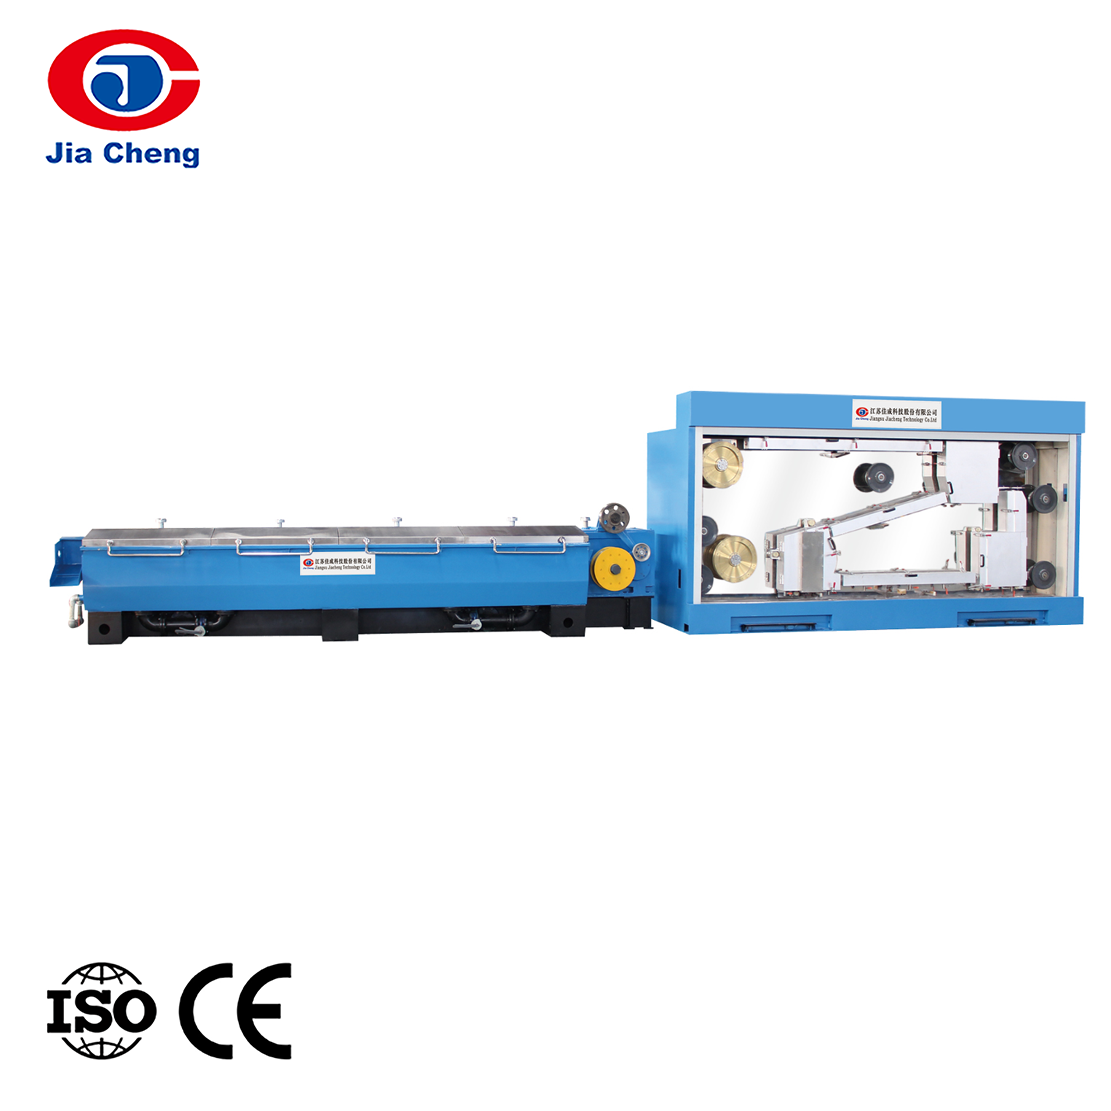
Tel çekme tutarlılığı iletkenin kesit alanını ve direncini etkiler. Tel çapındaki %1'lik bir değişiklik, iletken alanını kabaca %2 oranında değiştirir. Bu nedenle ekstrüzyon otomasyonuna yatırım yapan kablo fabrikaları genellikle yukarı yönlü çekme süreçlerini de sıkılaştırır. Hala yeni bir çizim çizgisini değerlendiriyorsanız bunu anlamaya değer. çubuk kırma makinesi gerilimi nasıl yönetir Çünkü çekme sırasındaki gerilim değişimi iletken uzama tutarsızlığının yaygın bir kaynağıdır.
Çekme kalitesi ile ekstrüzyon stabilitesi arasındaki ilişki, bir kablo üreticisinin kullanabileceği en uygun maliyetli iyileştirmelerden biridir. Sabit bir iletken, minimum duvar gereksinimlerini karşılamak için izolasyona eklenmesi gereken malzeme miktarını azaltır.
Bu, Üretim Alanınız İçin Ne İfade Ediyor?
Elektrikli bileşenler için ekstrüzyon prosesinin otomasyonu tek bir satın alma kararı değildir. Kapalı devre sıcaklık kontrolü, vidalama ve çıkarma senkronizasyonu, çap ve kapasitans sensörlerinden gelen geri bildirim ve malzemeye özel ayarlamanın birleşimidir. Dördünü de doğru yapmanın faydası, sürekli olarak dielektrik testlerini geçen bir ürün ve daha az polimer israf eden bir üretim ortamıdır.
En pratik başlangıç noktası mevcut hurda ve yeniden işleme oranlarını ölçmektir. Daha sonra en yüksek hacme sahip hattı belirleyin ve o hat üzerinde kapalı çevrim çapı ve hat hızı kontrol cihazıyla başlayın. Operatör ekibi güven kazandıkça köpük hatları için kapasite geri bildirimi, ortak ekstrüzyon hatları için katman oranı kontrolü ve izlenebilirlik denetimlerini desteklemek için veri kaydı ekleyin.
Mevcut bir ekstrüderi değiştiriyorsanız veya tek bir tedarikçiden yeni bir hat inşa ediyorsanız, kontrol sisteminin, vida tasarımının, piston başlığının ve çekme ünitesinin tek bir sistem olarak tasarlanıp tasarlanmadığını sormanız faydalı olacaktır. Yukarıdaki ürün kartlarında gösterilen ekstrüzyon hatları Jiangsu Jiacheng Technology tarafından bu entegre yaklaşım göz önünde bulundurularak oluşturulmuştur.