En
Kablo İmalatında "Anahtar Teslim Filmaşin Üretim Hattı" Ne Demektir?
Bir kablo fabrikası kapasite artırmayı planladığında karar nadiren tek bir makineyle ilgili olur. Bir üreticinin hâlâ güvenilir olan eskimiş bir çubuk parçalama ünitesi olabilir, ancak arkasındaki demetleme hattı bir darboğaz yaratır. Uygulamada zorluk, telin nasıl çekileceği değil, bakır çubuktan bitmiş kabloya kadar her aşamanın tutarlı bir hızda ve tutarlı kalitede birlikte çalışmasının nasıl sağlanacağıdır. Anahtar teslim bir filmaşin üretim hattı, tüm süreç sırasını tek bir tedarikçinin çalışma kapsamı altında birleştirerek bu zorluğun üstesinden gelir.
Çelik endüstrisinde "filmaşin üretim hattı" ifadesi normalde kütükleri 5,5-14 mm filmaşine dönüştüren bir sıcak haddeleme tesisini ifade eder. Kablo imalatında aynı deyimin farklı bir anlamı vardır. Burada, bakır veya alüminyum çubuğu iletken tele, örgülü iletkenlere, yalıtımlı kabloya ve son olarak sevkiyata hazır paketlenmiş bir ürüne dönüştüren eksiksiz bir makine ve yardımcı ekipman serisi açıklanmaktadır. Jiacheng Technology'nin ürün portföyü, oksijensiz bakır çubuk sürekli döküm ve çubuk parçalanmasından büküm, ekstrüzyon, test ve paketlemeye kadar tam olarak bu mantığı takip etmektedir.
Anahtar teslim bir model seçmek, tedarikçinin süreç mühendisliği, ekipman eşleştirme, kurulum denetimi ve devreye alma işlemlerinden sorumlu olduğu anlamına gelir. Değer yalnızca bireysel makinelerde değil, aynı zamanda aralarındaki arayüzdedir. Bir alıcı, tek bir sorumlu ortak, tek bir performans hedefi ve tek bir hizmet ekibi beklemelidir.
Anahtar Teslimi Yaklaşım Neden Tedarik Riskini Azaltır?
Çok tedarikçili bir hattaki en büyük risk makinenin arızalanması değildir. Aşamalar arasındaki uyumsuzluktur. Örneğin, bir çubuk kırma makinesi 8 mm'lik bakır çubuğu 2,4 mm'ye kadar çekebilir, ancak aşağı yöndeki tavlama ünitesi farklı bir hız aralığına sahipse tel birikecek veya esneyecek, bu da uzama ve iletkenlik sorunlarına neden olacaktır. Bir aşamada küçük tolerans farklılıkları bir sonraki aşamada üretim hurdasına dönüşür.
Anahtar teslim bir hat ile tedarikçinin bu arayüzlerin sorumluluğunu alması gerekir. Çizim parametreleri tavlama ve büküm aşamalarına uyacak şekilde ayarlanır. Ekstrüzyon hattı, iletken demetini aşırı gerilim olmadan kabul edecek şekilde boyutlandırılmıştır. Bu süreç mühendisliği çalışması genellikle anahtar teslimi bir sözleşmenin gizli değeridir ve genellikle sorunsuz bir devreye almayı uzun, sancılı bir deneme-yanılma döneminden ayıran şeydir.
Alıcı için bu aynı zamanda tedariki de kolaylaştırır. Tesis, beş veya altı ayrı satın alma siparişini, servis garantilerini ve kurulum programlarını yönetmek yerine tek bir sözleşmeyle ilgileniyor. Çekme ve bağlama aşamaları arasındaki kavşakta bir sorun ortaya çıkarsa, hangi satıcının sorumlu olduğu konusunda hiçbir anlaşmazlık yoktur. Bu, özellikle şirket içi büyük bir mühendislik ekibine sahip olmayan küçük kablo üreticileri için önemlidir.
Komple Filmaşin Üretim Hattındaki Temel Ekipmanlar
Kesin konfigürasyon, üretilen kablo türlerine bağlı olsa da, bakır veya alüminyum iletkenler için anahtar teslim bir filmaşin üretim hattı tipik olarak aşağıdaki aşamaları içerir.
Çubuk Hazırlama ve Döküm
Hat genellikle yukarıya doğru çekme yöntemiyle oksijensiz bakır çubuk sürekli döküm makinesiyle başlar. Bu makine, doğrudan elektrolitik bakır veya bakır hurdasından yüksek kaliteli bakır çubuk üreterek harici çubuk satın alma ihtiyacını ortadan kaldırır. Döküm işlemi, aşağı yöndeki çekme performansı için gerekli olan oksijen içeriğini, tane yapısını ve iletkenliği kontrol eder. Çubuk dışarıdan beslendiğinde çubuk kırma makinesi devreye girer. Tipik bir oksijensiz bakır çubuk sürekli döküm makinesi Jiacheng'den gelen çubuklar tutarlı yoğunluk ve daha düşük oksijen içeriğine sahip, daha yüksek çekme hızlarına ve daha az kırılmaya olanak tanıyan çubuk üretebiliyor.
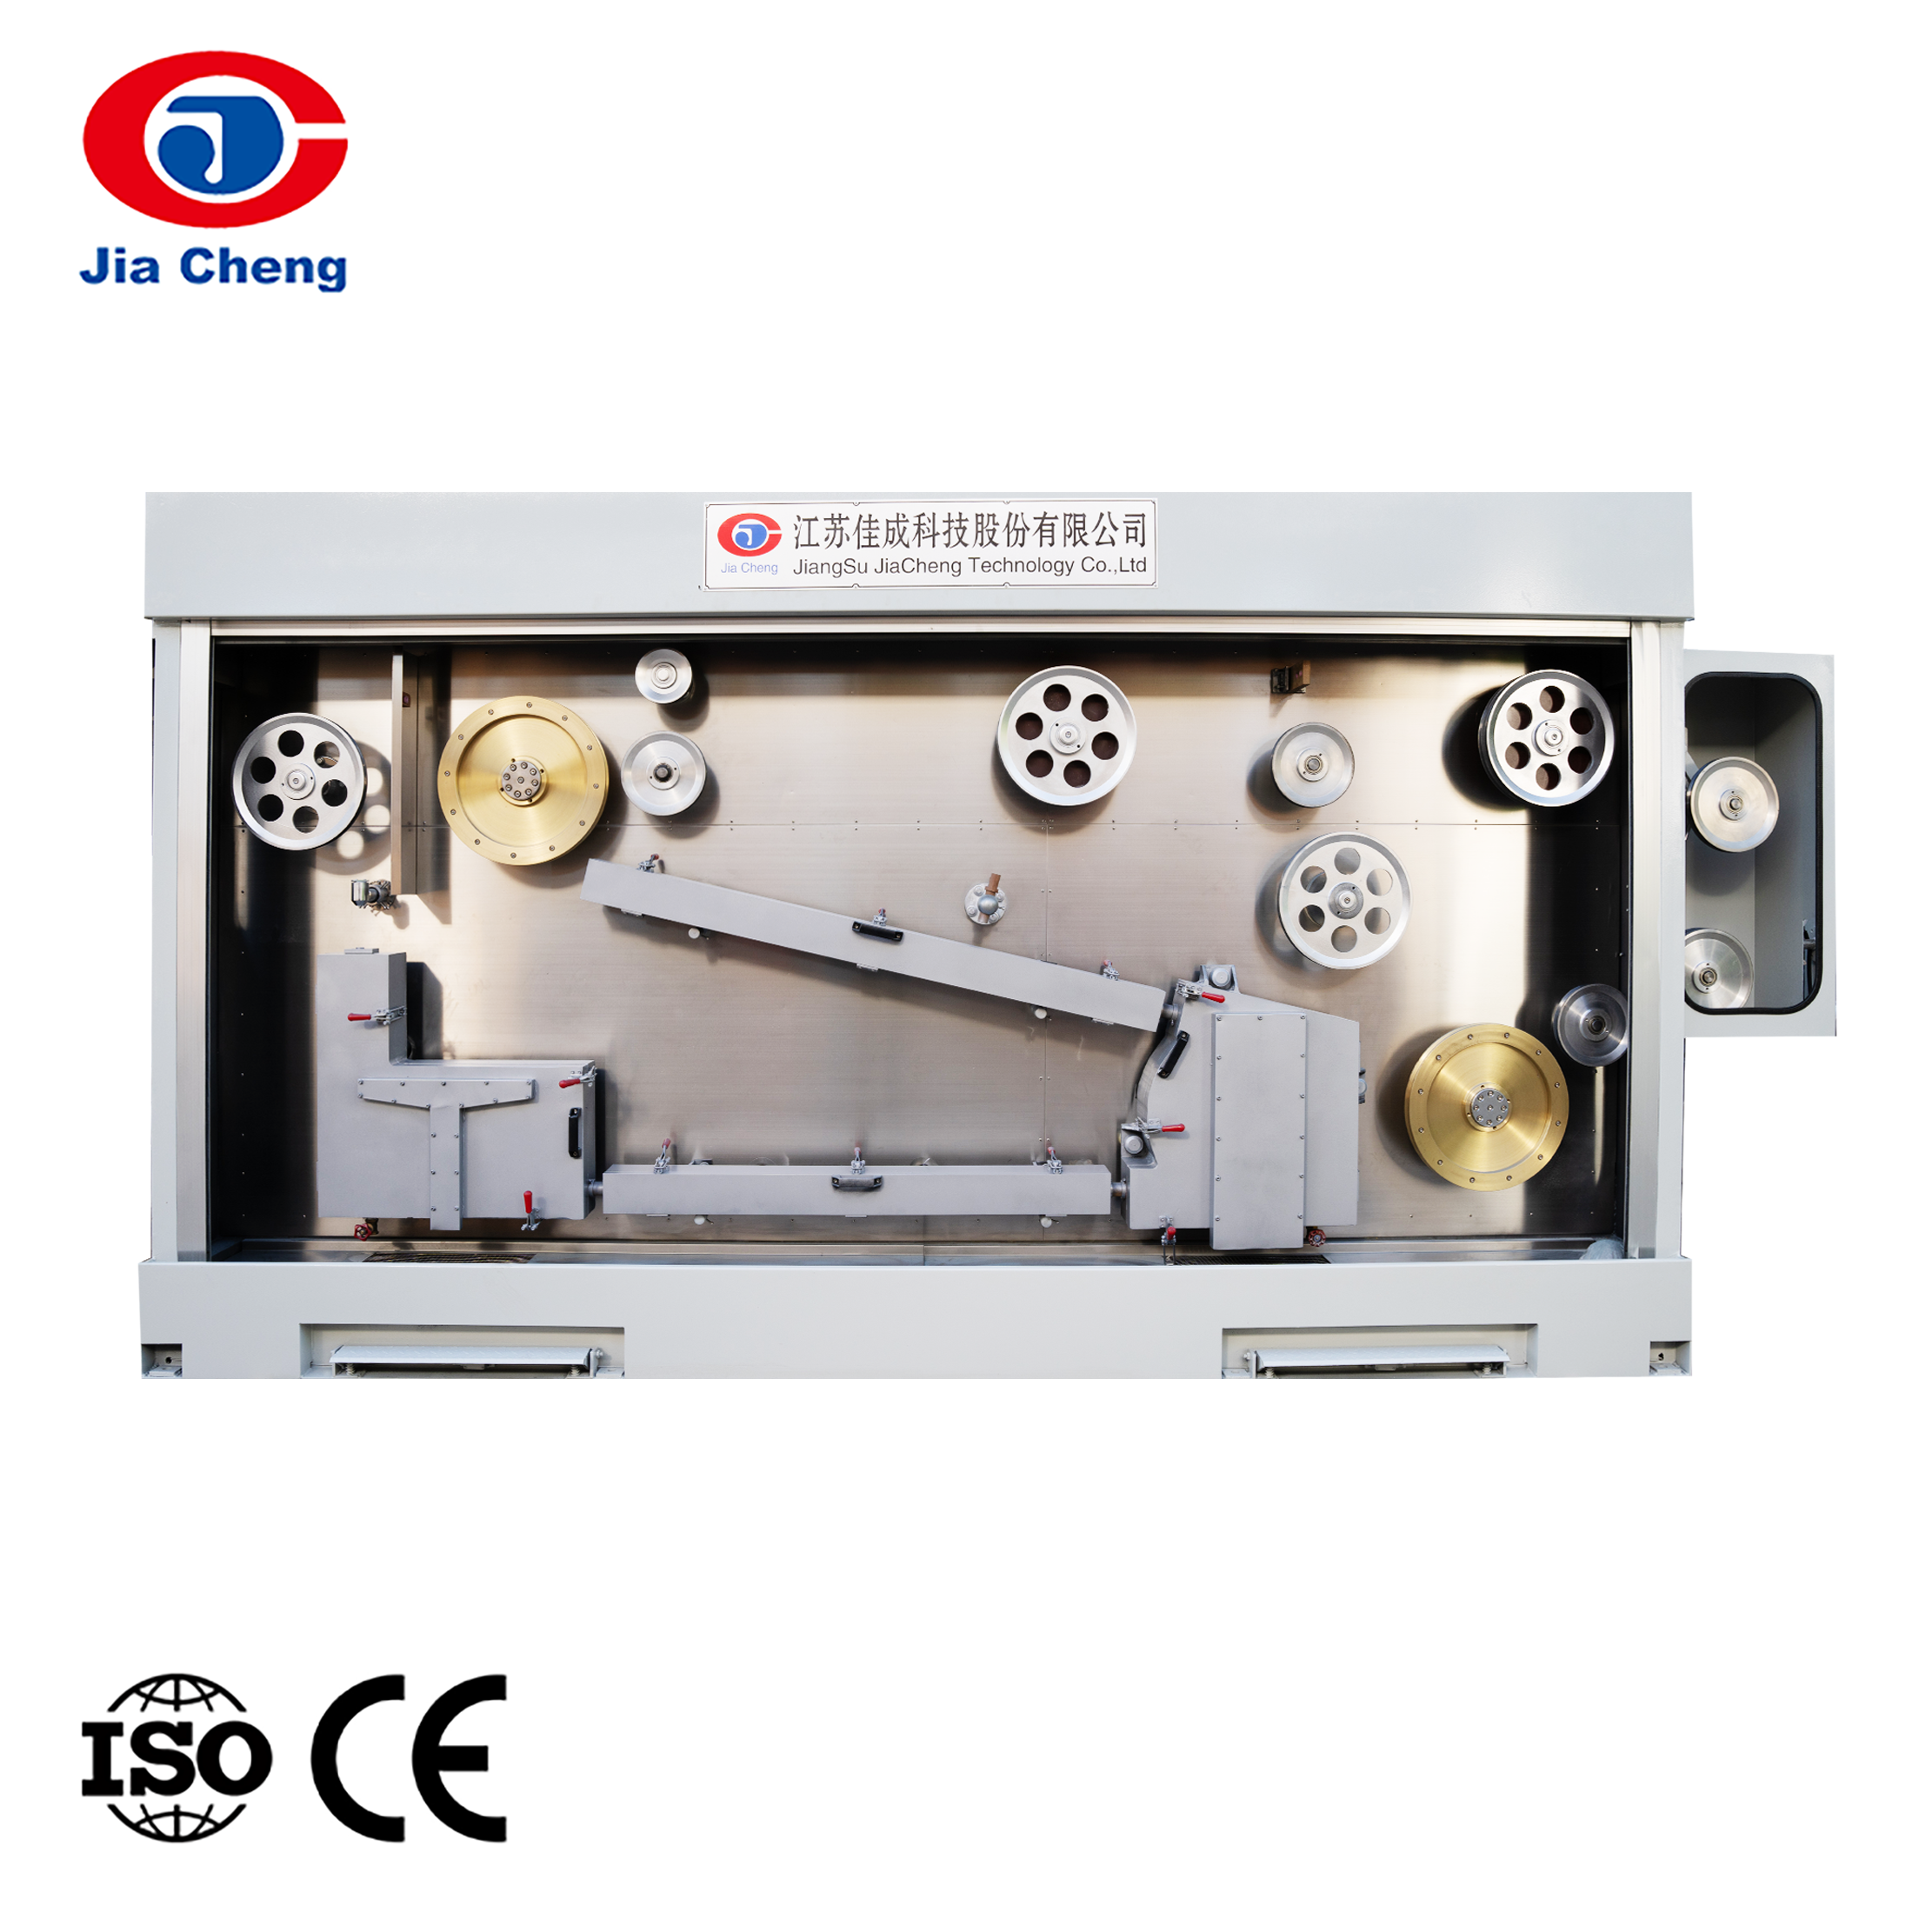
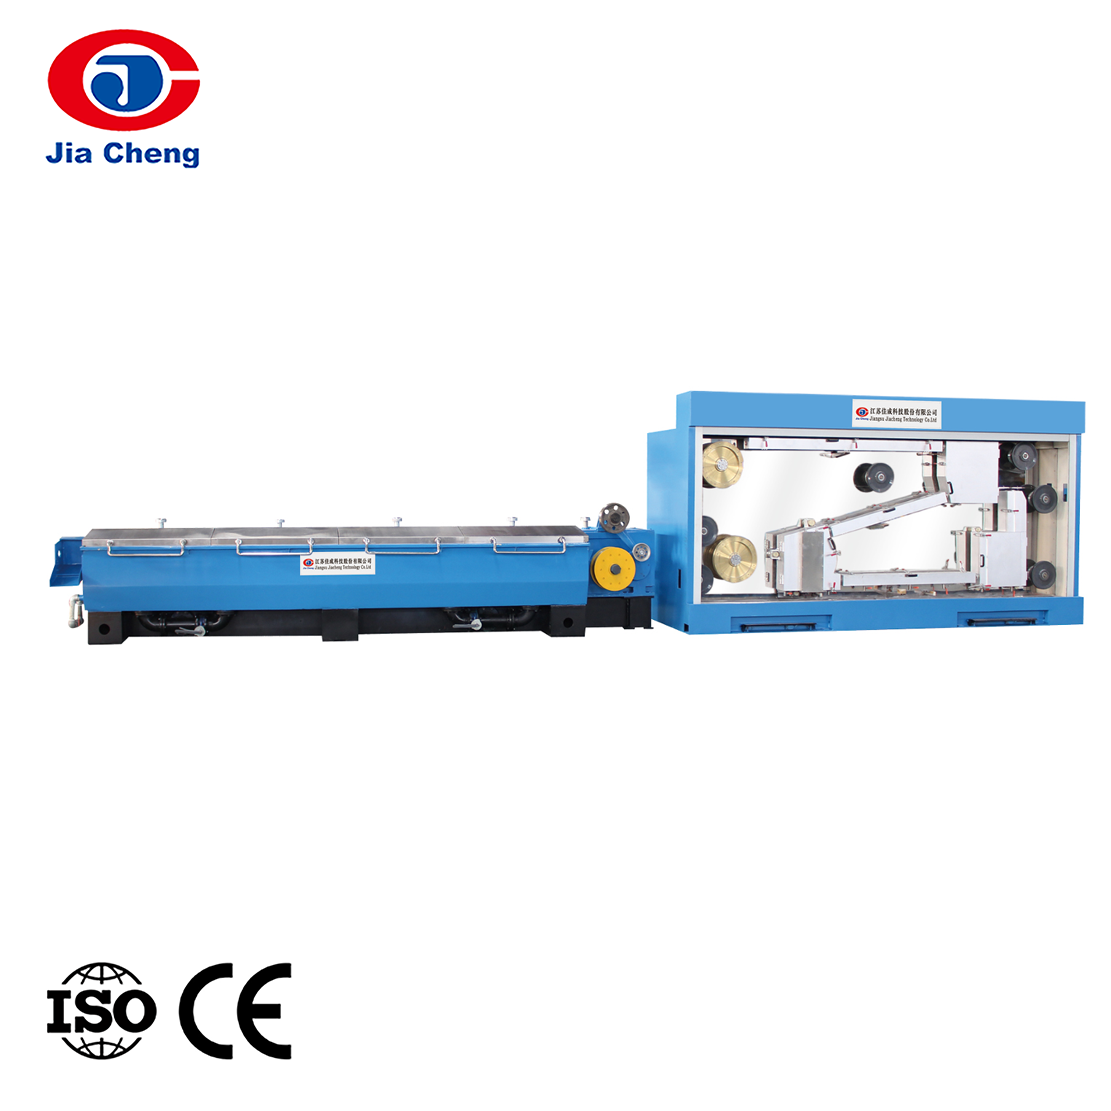
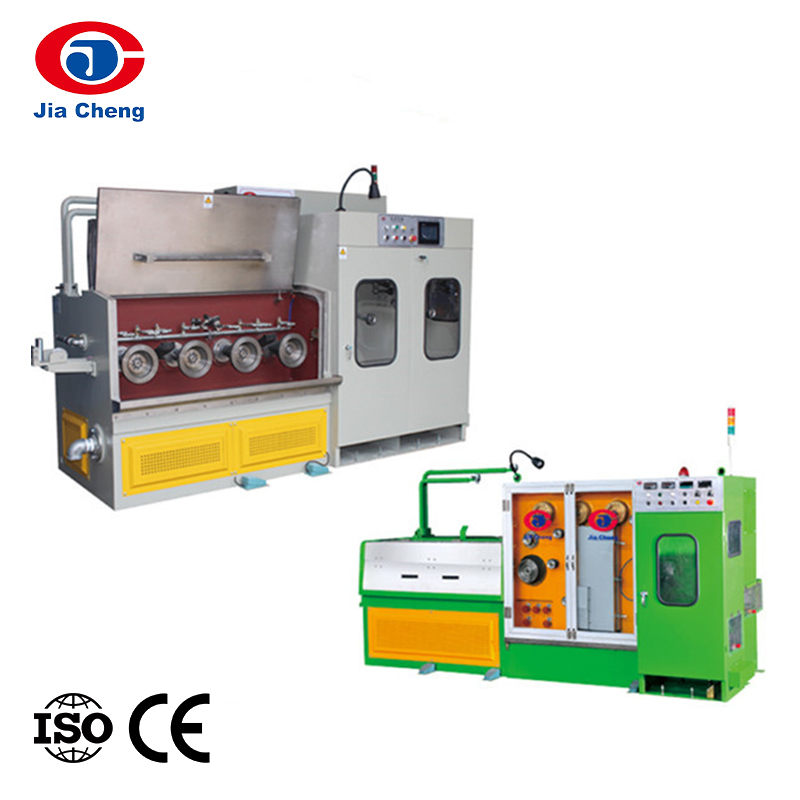
 Çubuk Çapını Azaltmak için LHT450 Bakır Çubuk Kırma Makinesi Bu makine, bakır çubukları 8 mm'den 1,5-4 mm'ye kadar çekerek ödeme, çekme, tavlama ve alma bileşenlerini entegre eder. Yüksek hızlı işlemeyi ve daha az kopmayı destekleyerek, aşağı yönde tel çekme için tutarlı çubuk azaltma sağlar. Ürünü Görüntüle →
Çubuk Kırılması ve İnce Çekme
Çubuk hazırlandıktan sonra çubuk gerekli tel çapına kadar çekilmelidir. İşte bu noktada tel çekme makinaları devreye giriyor. Çubuk kırma makinesi, kalın çubuğu orta boyutlara küçültürken, ince ve çok telli çekme makineleri, teli tam spesifikasyona göre daha da küçültür. Kalıp sayısı, ırgat tasarımı ve gerilim kontrol sisteminin tümü son telin yüzey kalitesini ve uzamasını etkiler. Sürekli çalışan bir hat için, çekme makinesi ve kalıp sırası seçimi, toplam sahip olma maliyeti açısından önemli bir faktördür.
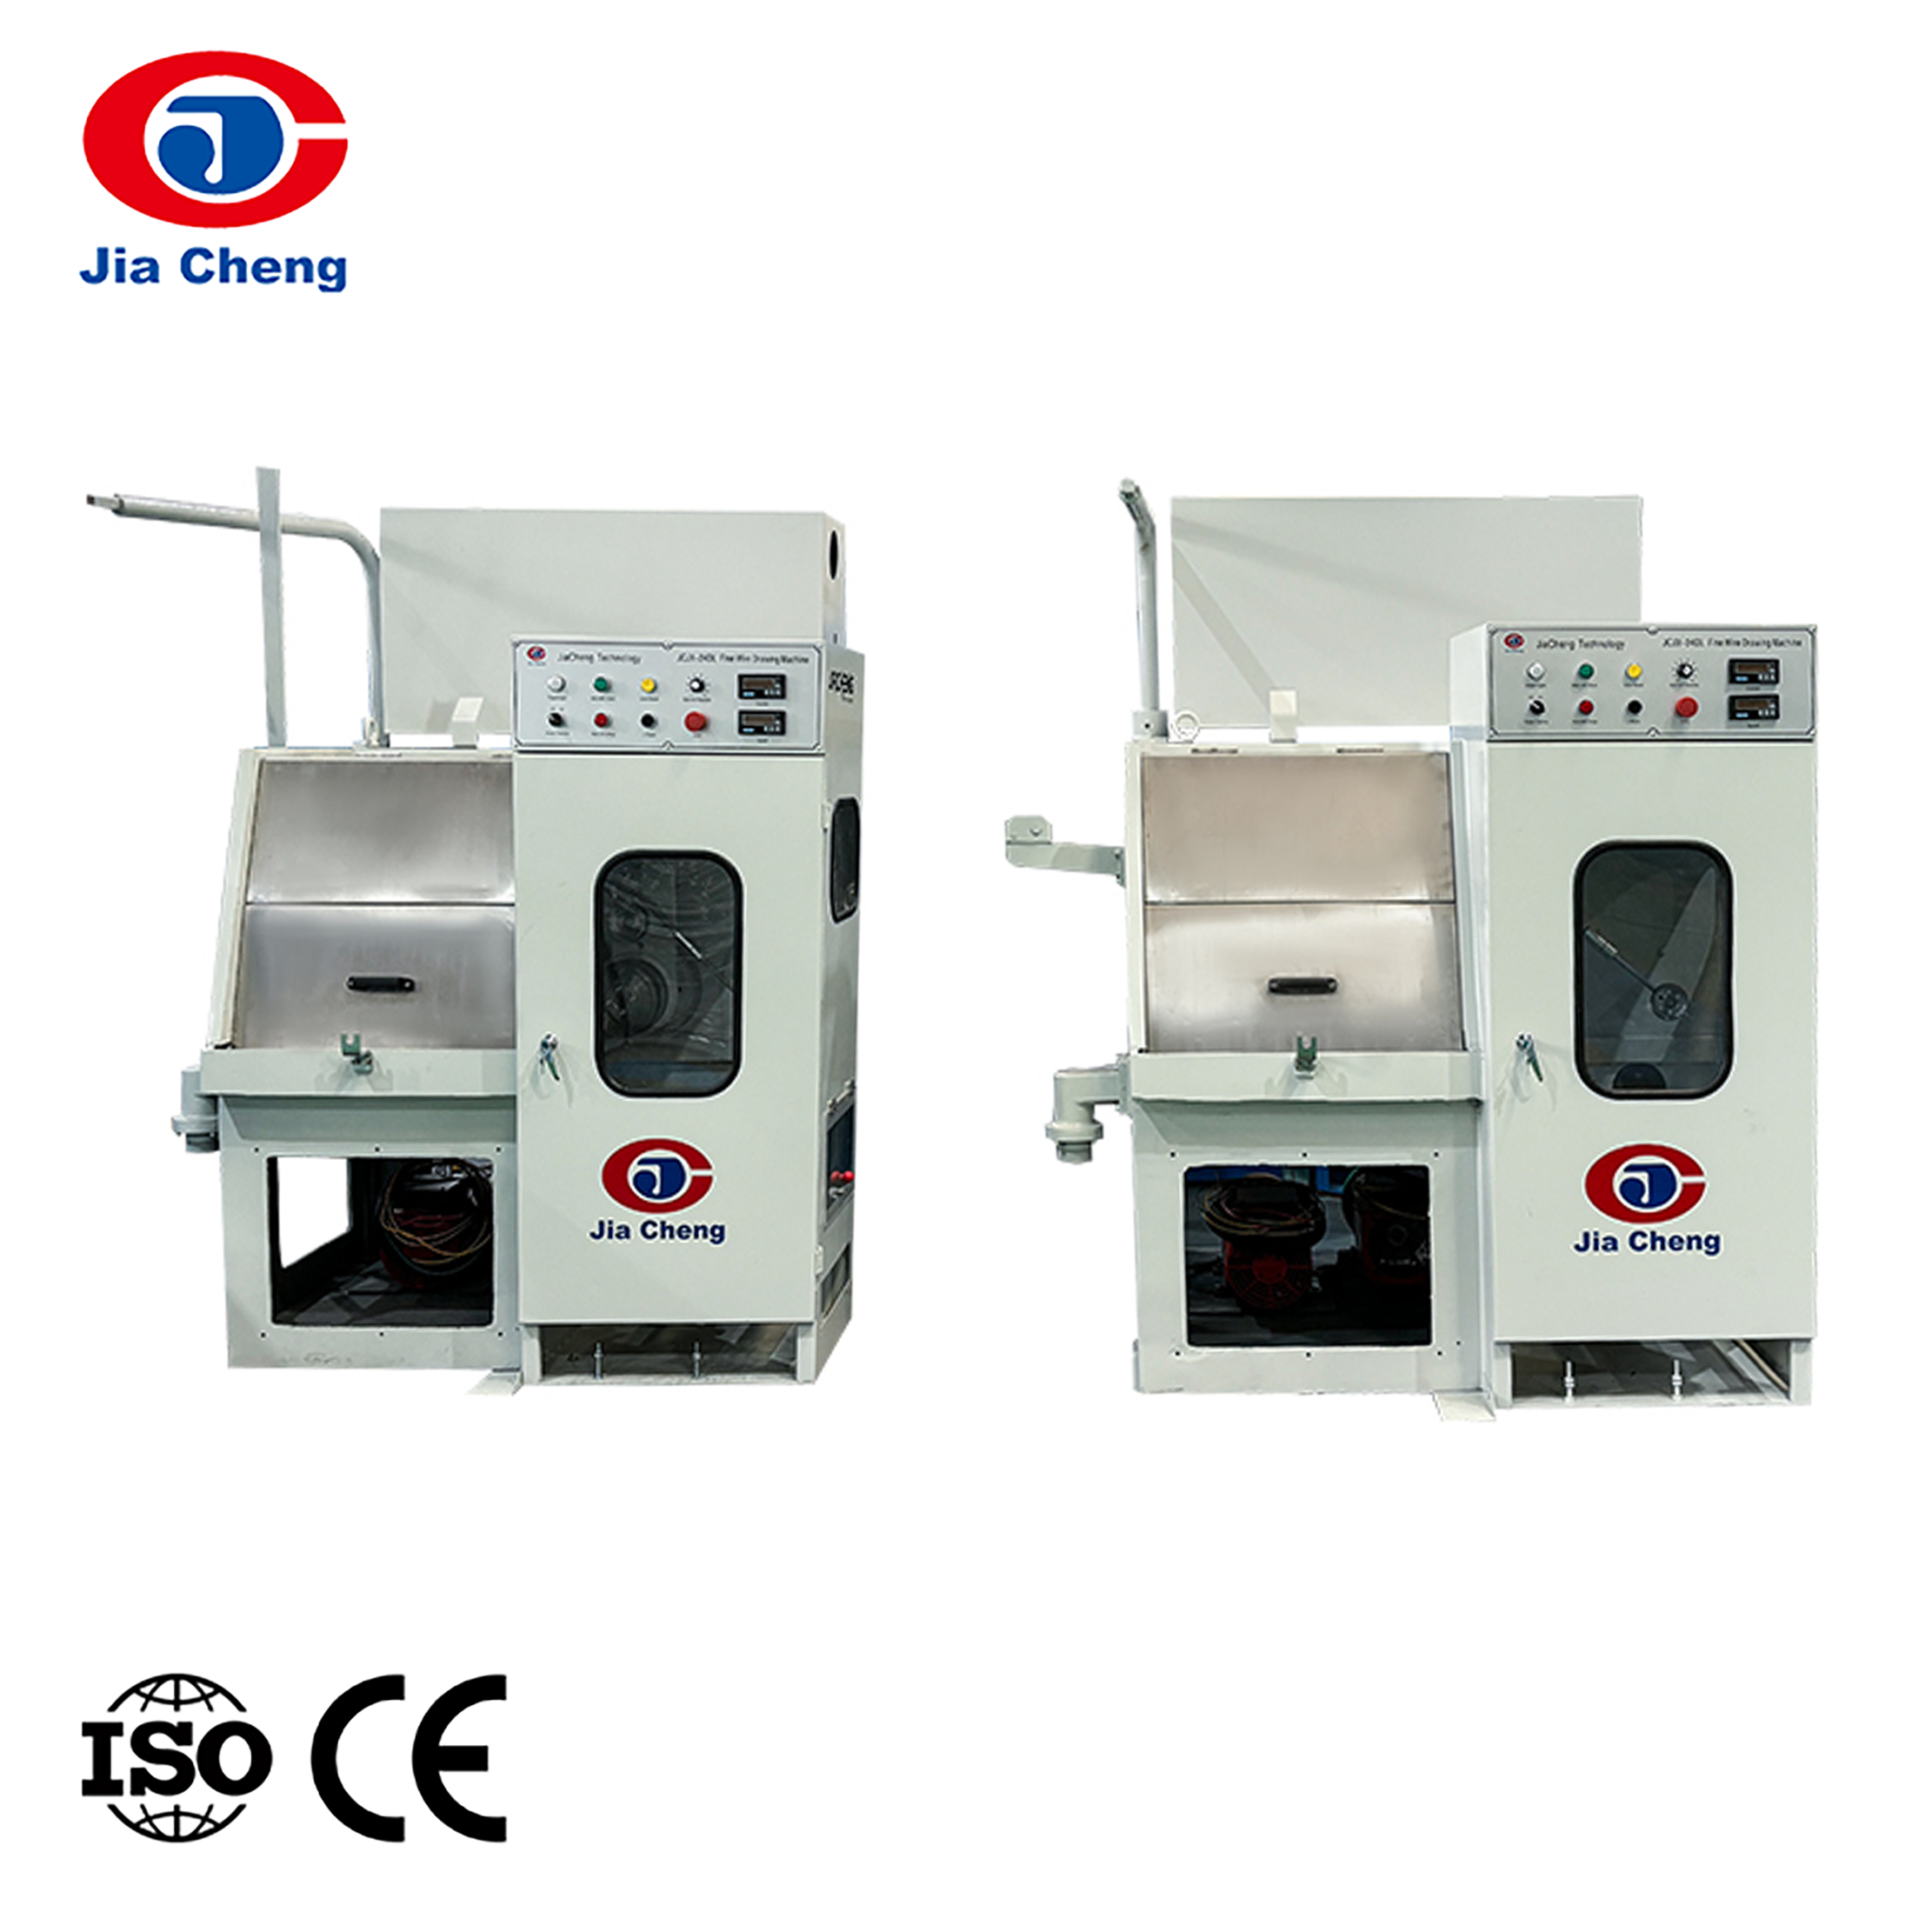
Bir çizim aşamasını değerlendirirken çoğu mühendis ilk önce çizim aşamasını gözden geçirir. bakır tel çekme makinesi nasıl seçilir kriterler: giriş ve çıkış çapı aralığı, çekme hızı, tel sayısı, tavlama kapasitesi ve enerji tüketimi. İyi bir tedarikçi, alıcının makineleri karşılaştırabilmesi ve hattın hedef çıktıya ulaşıp ulaşmayacağını doğrulayabilmesi için bu parametreler hakkında net veriler sağlayacaktır.
Tavlama ve Kalaylama
Çekilmiş bakır tel işlenerek sertleştirilir ve yumuşaklığını ve iletkenliğini geri kazandırmak için tavlanması gerekir. Anahtar teslimi bir hatta bu, hat içi veya çevrimdışı yapılabilir. Çevrimiçi tavlama makinesi doğrudan çekme işlemine entegre edilir, böylece tel çekilirken tavlanır. Bu, kullanımı azaltır ve tutarlılığı artırır. Kalaylı tel için, çevrimdışı tavlama ve kalaylama makinesi, tavlanmış bakıra kalay kaplama uygulayarak korozyon direnci ve lehimleme kolaylığı sağlar.
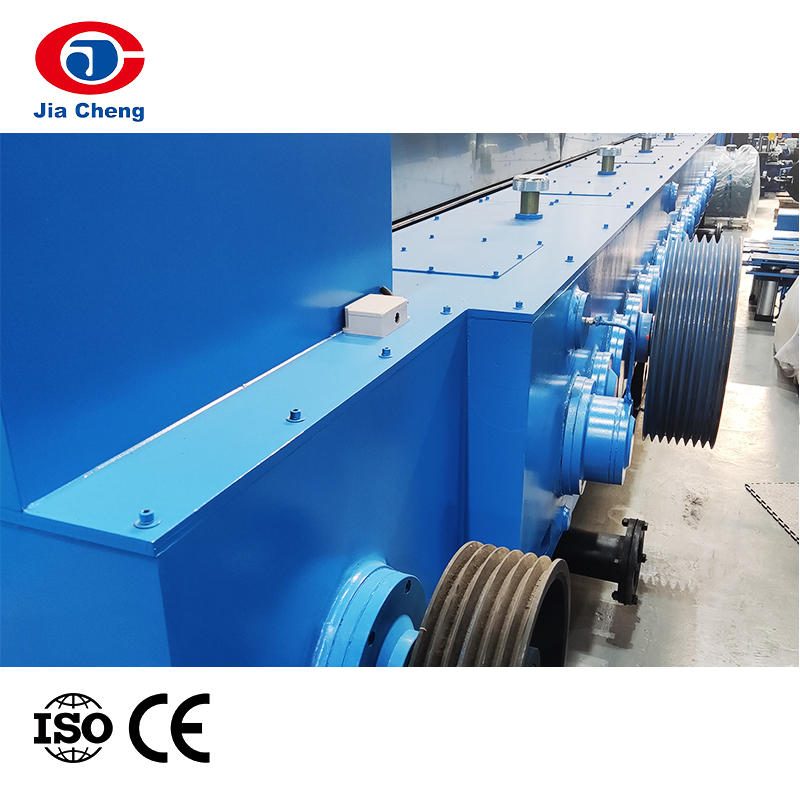
 Hat İçi Tel Yumuşatma için Online Tavlama Makinesi Doğrudan çekme hattına entegre edilen bu tavlama makinesi, ekstra müdahaleye gerek kalmadan telin yumuşaklığını ve iletkenliğini geri kazandırır. Yatay veya dikey tipleri mevcuttur ve 0,35 mm'den 4,5 mm'ye kadar tel çaplarını 25 m/dak'ya varan hızlarda işler. Ürünü Görüntüle →
Büküm ve Demetleme
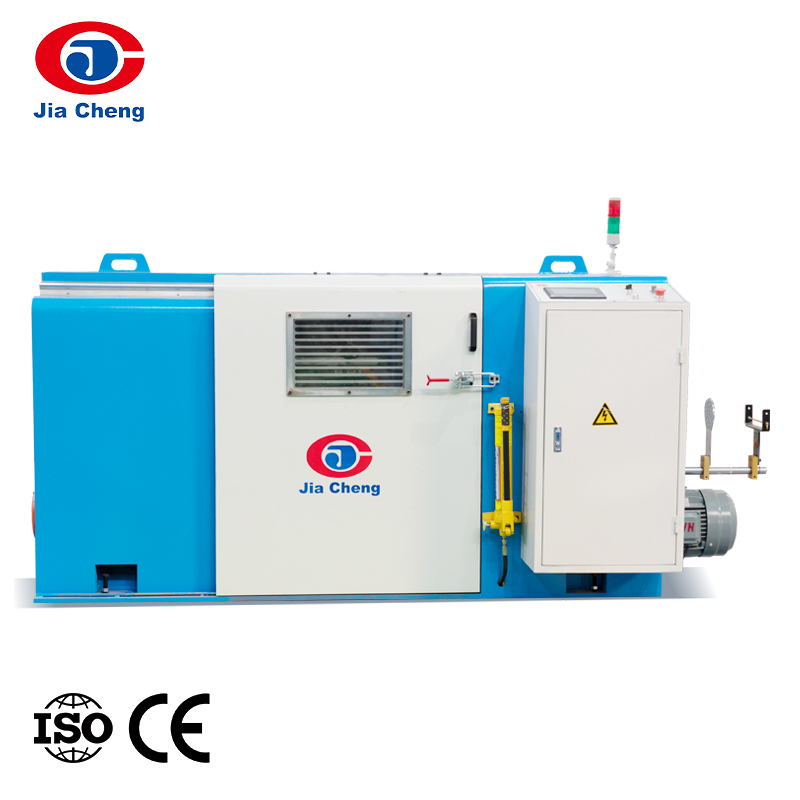
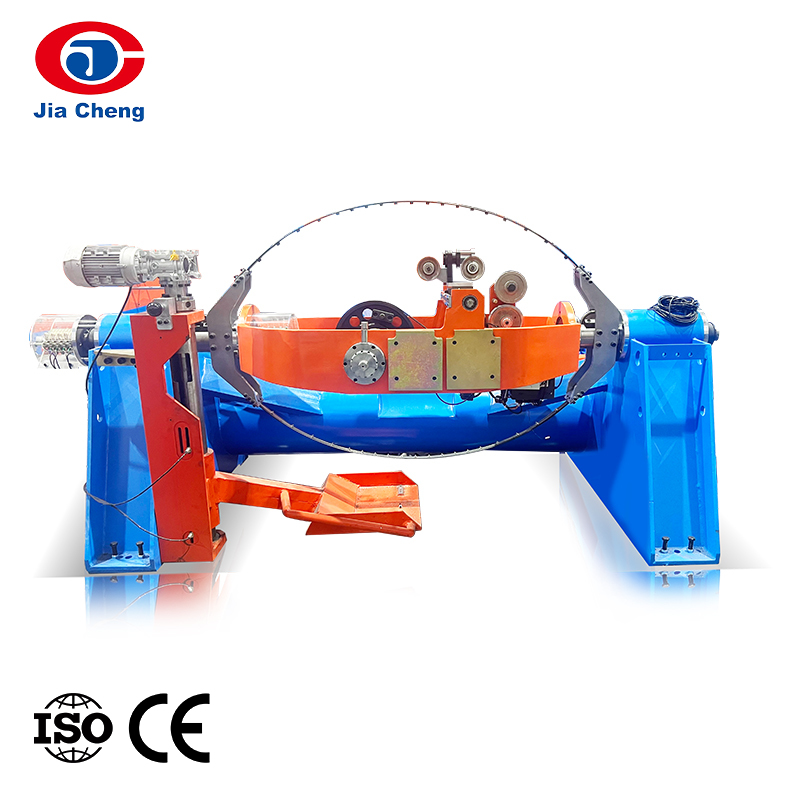
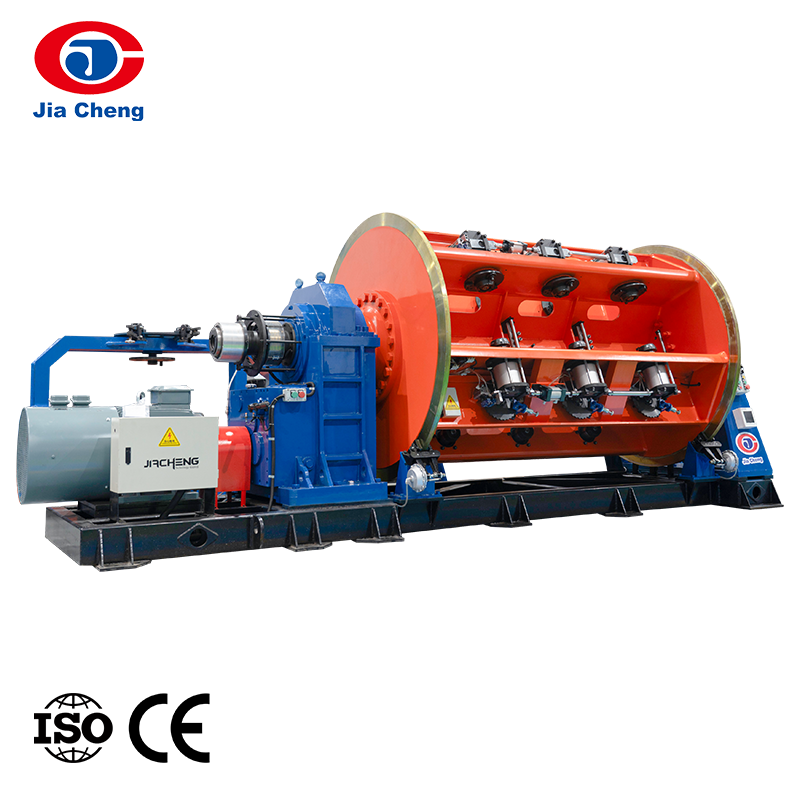
Çoğu kablo iletkeni tek damarlı değil, çok damarlıdır. Büküm aşamasında, birden fazla kabloyu kompakt, esnek bir iletken halinde birleştirmek için çift bükümlü demetleme makineleri, sert çerçeveli bükümler veya boru şeklinde bükücüler kullanılır. Hattın bu aşamadaki verimliliği tel hızına ve hatve kontrolüne bağlıdır. AAC veya ACSR gibi havai iletkenler için, yüksek gerilim ve sıkı sıkıştırma sağlamak amacıyla sert çerçeve bükümlerine ihtiyaç vardır.
Yalıtım ve Mantolama Ekstrüzyonu
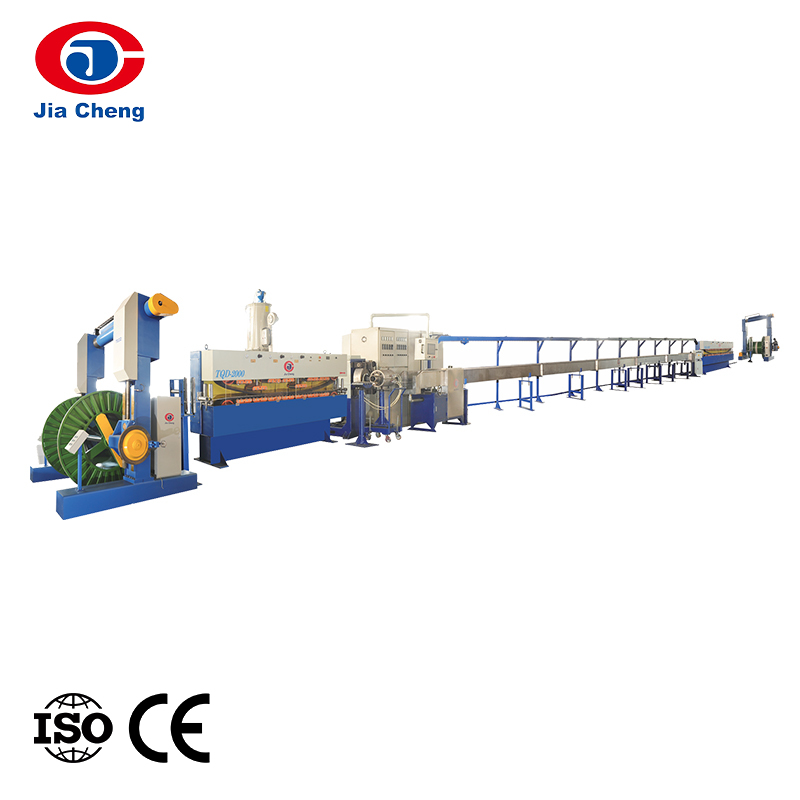
Kararlı bir iletken oluşturulduktan sonra kablonun yalıtılması gerekir. Ekstrüzyon hatlarında, kablonun uygulamasına bağlı olarak PVC, PE, XLPE, silikon kauçuk veya köpüklü izolasyon uygulanır. Yüksek hızlı tel izolasyon üretim hattı bu aşamanın temelini oluşturur. Yüksek hat hızlarında bile tutarlı bir duvar kalınlığını, eş merkezliliği ve yapışmayı korumalıdır. Özel ürünler için hat, çapraz bağlama birimlerini, üç katmanlı ko-ekstrüzyonu veya fiziksel köpürtmeyi içerebilir.
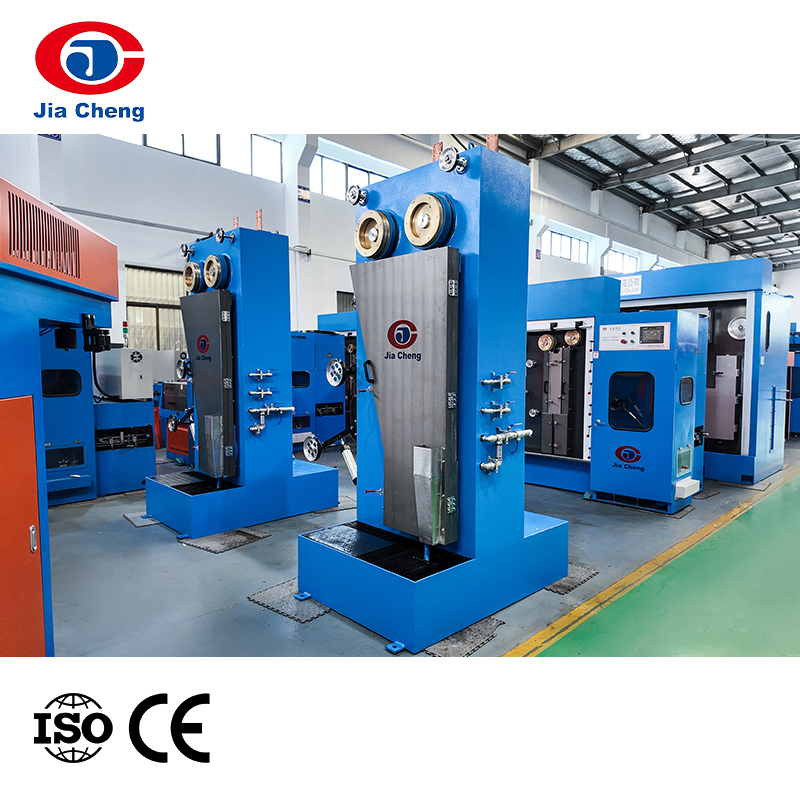
 Çekirdek Teller için Yüksek Hızlı Tel Yalıtım Üretim Hattı Bu hat, ön ısıtma, ekstrüzyon ve soğutmanın hassas kontrolü yoluyla eşit yalıtım kalınlığı, yüksek eşmerkezlilik ve elektriksel performans sağlar. Yalıtımlı damar tellerine yönelik büyük ölçekli üretim ihtiyaçlarını yüksek hızlarda karşılar. Ürünü Görüntüle →
Test ve Yardımcı Ekipmanlar
Anahtar teslimi bir hat, kalite kontrolü olmadan tamamlanmış sayılmaz. Dijital çekme mukavemeti test cihazları, direnç köprüleri, yüksek gerilim dayanım test cihazları ve yaşlandırma fırınları gibi kablo test makineleri, tesisin bitmiş kablonun ulusal veya uluslararası standartları karşıladığını doğrulamasını sağlar. Alıcılar, ödemeler, akümülatörler ve kıvılcım test cihazlarını içeren yardımcı ekipmanlar hattın sorunsuz çalışmasını sağlar ve ürünü hasardan korur.
Anahtar Teslimi Tedarikçi Nasıl Değerlendirilir?
Bir kablo üreticisinin anahtar teslim filmaşin üretim hattı için sözleşme imzalamadan önce tedarikçinin broşürün ötesinde değerlendirilmesi gerekir. Aşağıdaki hususlar daha sonra maliyetli sürprizlerle karşılaşmayı önleyebilecek pratik kontrollerdir.
- Makine kapsamı: Tedarikçinin hem döküm ve çubuk parçalanması gibi yukarı akış süreçlerini hem de ekstrüzyon ve test gibi aşağı akış aşamalarını ele aldığını doğrulayın. Bu kapsamdaki bir boşluk, alıcıyı yine de ikinci bir satıcıyı koordine etmeye zorlayabilir.
- Proses mühendisliği yeteneği: Hat hızı eşleştirme, kalıp boyutlandırma, gerilim kontrolü ve soğutma kapasitesi hakkında referans verileri isteyin. Makinelerin birlikte nasıl çalışacağını açıklayabilen bir tedarikçi genellikle yalnızca bireysel üniteler satan bir tedarikçiden daha güvenilirdir.
- Test ve kalite araçları: Kablo test ekipmanı da sağlayan bir tedarikçi, nihai ürün kalite gerekliliklerini anladığını gösterir. Bu, tam bir anahtar teslim yeteneğin güçlü bir sinyalidir.
- Kurulum ve eğitim: Sözleşmenin devreye alma, operatör eğitimi ve tanımlanmış bir kabul testi prosedürünü içerip içermediğini netleştirin. Bu koşullar, hattın istikrarlı üretime ne kadar hızlı ulaşacağını belirler.
- Referans durumları: Özellikle spesifik kablo tipiniz için benzer kablo üretim hatlarının belgelenmiş örneklerini talep edin. Örnek, yıllık üretimi, hat hızını ve yapılan özel uyarlamaları içermelidir.
Yararlı bir kısayol, tedarikçinin ürün yelpazesini tüm süreç zinciriyle eşleştirmektir. Jiacheng örneğinde portföy, sürekli döküm ve çubuk dökümünden büküm ve ekstrüzyona, kablo test makinelerine ve paketleme aksesuarlarına kadar uzanıyor. Bu genişlik tam olarak anahtar teslimi bir hattın gerektirdiği şeydir.
Anahtar Teslim Hattından En Çok Hangi Kablo Tipleri Yararlanır?
Farklı kablo türleri üretim hattında farklı talepler doğurur. Aşağıdaki tablo, ortak ürün grupları için tipik süreç gereksinimlerini özetlemektedir.
| Kablo Tipi | Temel Süreç Gereksinimleri | İlgili Hat Aşamaları |
|---|---|---|
| Güç ve alçak gerilim kablosu | Yüksek iletkenlik iletkeni, tutarlı yalıtım kalınlığı, iyi kılıf yapışması | Çekme, tavlama, demetleme, izolasyon ekstrüzyonu, kaplama, test etme |
| Havai iletkenler (AAC, ACSR, ABC) | Yüksek çekme mukavemeti, kompakt büküm, korozyon direnci | Çubuk kırılması, sert çerçeve bükümü, korozyon önleyici işlem |
| Veri ve koaksiyel kablo | Hassas boyutlar, düşük kapasitans, tutarlı empedans | İnce çekme, çift büküm, köpüklü ekstrüzyon, sarma |
| Yangına dayanıklı kablo | Mika bant sarma, düşük duman, yüksek sıcaklık dayanımı | Çekme, tavlama, demetleme, mika bantlama, kaplama, test etme |
| Güneş ve EV kablosu | Yüksek sıcaklık dayanımı, esneklik, uzun servis ömrü | Çekme, tavlama, silikon veya çapraz bağlı ekstrüzyon, test etme |
Bir üretici aynı tesiste birden fazla kablo ailesi ürettiğinde, anahtar teslimi hat, değişim esnekliği göz önünde bulundurularak tasarlanır. Kalıp setlerinin, ekstrüzyon vidası tasarımlarının ve hat hızlarının yakından kontrolünün kurulu makinelerin ham sayısından daha önemli olduğu nokta burasıdır.
Sonuç olarak
Kablo sektöründe anahtar teslim filmaşin üretim hattı sadece bir ekipman seti değil, bir stratejidir. Bu, bakır çubuktan bitmiş kabloya kadar tüm süreci anlayan ve aşamalar arasındaki etkileşimin arkasında duran bir tedarikçinin seçilmesi anlamına gelir. Üretimi artırması, hurdayı azaltması veya yeni bir kablo segmentine girmesi gereken tesisler için bu yaklaşım, üretim süresini kısaltır ve teknik riski alıcıdan uzaklaştırır.
Bir karar vermeden önce tedarikçinin hattaki üç kritik arayüzü nasıl ele aldığını karşılaştırın: çubuktan tele, telden iletkene ve iletkenden izolasyona. Belirli toleranslar, hat hızları ve kabul kriterleri isteyin. Tedarikçi bu sorulara net bir şekilde cevap verebilirse, anahtar teslim rota muhtemelen beklenen performansı sunacaktır.